Quy Trình Mạ Geomet Theo Tiêu Chuẩn ISO 9001:2015 –Công Nghệ Chống Ăn Mòn Hàng Đầu Cho Ngành Cơ Khí
Meta Description: Tìm hiểu quy trình mạ Geomet theo tiêu chuẩn ISO 9001:2015 từ xử lý bề mặt, phủ Geomet, nung đóng rắn đến kiểm tra chất lượng. Giải pháp chống ăn mòn hiệu quả cho ngành cơ khí, ô tô và công nghiệp.
Quy Trình Mạ Geomet Là Gì?
Trong ngành cơ khí chế tạo hiện nay, yêu cầu về độ bền và khả năng chống ăn mòn của sản phẩm ngày càng cao. Đặc biệt đối với các chi tiết kim loại hoạt động trong môi trường khắc nghiệt như ngoài trời, khu vực ven biển hoặc môi trường hóa chất, việc xử lý bề mặt là yếu tố quyết định tuổi thọ sản phẩm.
Một trong những công nghệ xử lý bề mặt tiên tiến được sử dụng rộng rãi hiện nay là mạ Geomet. Đây là công nghệ phủ chống ăn mòn không điện phân sử dụng hỗn hợp kẽm và nhôm dạng vảy, giúp bảo vệ bề mặt kim loại hiệu quả mà không gây giòn hydro như phương pháp mạ điện truyền thống.
Nhằm đảm bảo chất lượng ổn định và đáp ứng yêu cầu khách hàng, các doanh nghiệp thường áp dụng quy trình mạ Geomet theo tiêu chuẩn ISO 9001:2015 với hệ thống kiểm soát chất lượng chặt chẽ từ đầu vào đến đầu ra.
Công Nghệ Mạ Geomet Là Gì?
Geomet là công nghệ phủ vô cơ chống ăn mòn được phát triển nhằm thay thế các phương pháp mạ truyền thống có sử dụng Crom VI gây ảnh hưởng đến môi trường.
Lớp phủ Geomet được tạo thành từ:
- Kẽm dạng vảy (Zinc Flake)
- Nhôm dạng vảy (Aluminum Flake)
- Chất kết dính vô cơ đặc biệt
Sau khi phủ và nung đóng rắn ở nhiệt độ cao, lớp Geomet tạo thành một màng bảo vệ có khả năng chống oxy hóa và ăn mòn vượt trội.
Ưu Điểm Của Mạ Geomet
- Chống ăn mòn cao.
- Không chứa Crom VI độc hại.
- Thân thiện với môi trường.
- Không gây giòn hydro.
- Độ bám dính tốt.
- Chịu nhiệt cao.
- Tuổi thọ sử dụng lâu dài.
- Phù hợp với linh kiện cơ khí chính xác.
Mục Đích Của Quy Trình Mạ Geomet
Quy trình mạ Geomet được xây dựng nhằm:
- Đảm bảo chất lượng lớp phủ đồng đều.
- Kiểm soát độ dày lớp phủ theo yêu cầu kỹ thuật.
- Nâng cao khả năng chống gỉ sét.
- Đảm bảo tính ổn định giữa các lô sản xuất.
- Giảm tỷ lệ sản phẩm lỗi.
- Đáp ứng tiêu chuẩn ISO 9001:2015.
Việc chuẩn hóa quy trình giúp doanh nghiệp nâng cao năng suất và giảm chi phí bảo hành sản phẩm.
Quy Trình Mạ Geomet Theo ISO 9001:2015
Bước 1: Tiếp Nhận Và Kiểm Tra Sản Phẩm
Đây là bước đầu tiên trong toàn bộ quy trình sản xuất.
Mục đích của công đoạn này là:
- Kiểm tra chủng loại sản phẩm.
- Kiểm tra số lượng.
- Đối chiếu bản vẽ kỹ thuật.
- Xác nhận yêu cầu khách hàng.
Các tiêu chí đánh giá gồm:
- Đúng mã hàng.
- Đúng số lượng.
- Không cong vênh.
- Không biến dạng.
Bước 2: Tẩy Dầu Mỡ Bề Mặt
Trong quá trình gia công cơ khí, dầu cắt gọt và bụi bẩn thường bám trên sản phẩm.
Mục đích:
- Loại bỏ dầu mỡ.
- Loại bỏ chất bẩn công nghiệp.
- Tăng khả năng bám dính lớp phủ.
Thông số kiểm soát:
- Nhiệt độ: 50 – 70°C
- Thời gian: 10 – 20 phút
- Kiểm soát pH theo hướng dẫn hóa chất
Sau khi tẩy dầu, bề mặt phải sạch hoàn toàn trước khi chuyển sang công đoạn tiếp theo.
Bước 3: Rửa Nước
Sản phẩm được rửa để loại bỏ hóa chất còn sót lại.
Mục tiêu:
- Không còn cặn kiềm.
- Không còn hóa chất bám trên bề mặt.
- Đảm bảo độ sạch tiêu chuẩn.
Nếu rửa không đạt yêu cầu, lớp phủ Geomet có thể bị bong tróc hoặc giảm tuổi thọ sử dụng.
Bước 4: Phun Bi Tạo Nhám (Shot Blasting)
Đây là công đoạn quyết định chất lượng bám dính của lớp phủ.
Mục đích:
- Loại bỏ rỉ sét.
- Loại bỏ lớp oxit kim loại.
- Tạo độ nhám phù hợp.
Thông số kỹ thuật:
- Cấp sạch: Sa 2.5
- Độ nhám: 20 – 50 μm
Sau phun bi, bề mặt phải đồng đều và không còn dấu hiệu oxy hóa.
Bước 5: Thổi Sạch Bụi
Sau khi phun bi, bụi kim loại cần được loại bỏ hoàn toàn.
Yêu cầu:
- Không còn bụi bám.
- Không còn tạp chất.
- Bề mặt sạch tuyệt đối.
Đây là điều kiện cần thiết để lớp Geomet phủ đều trên toàn bộ sản phẩm.
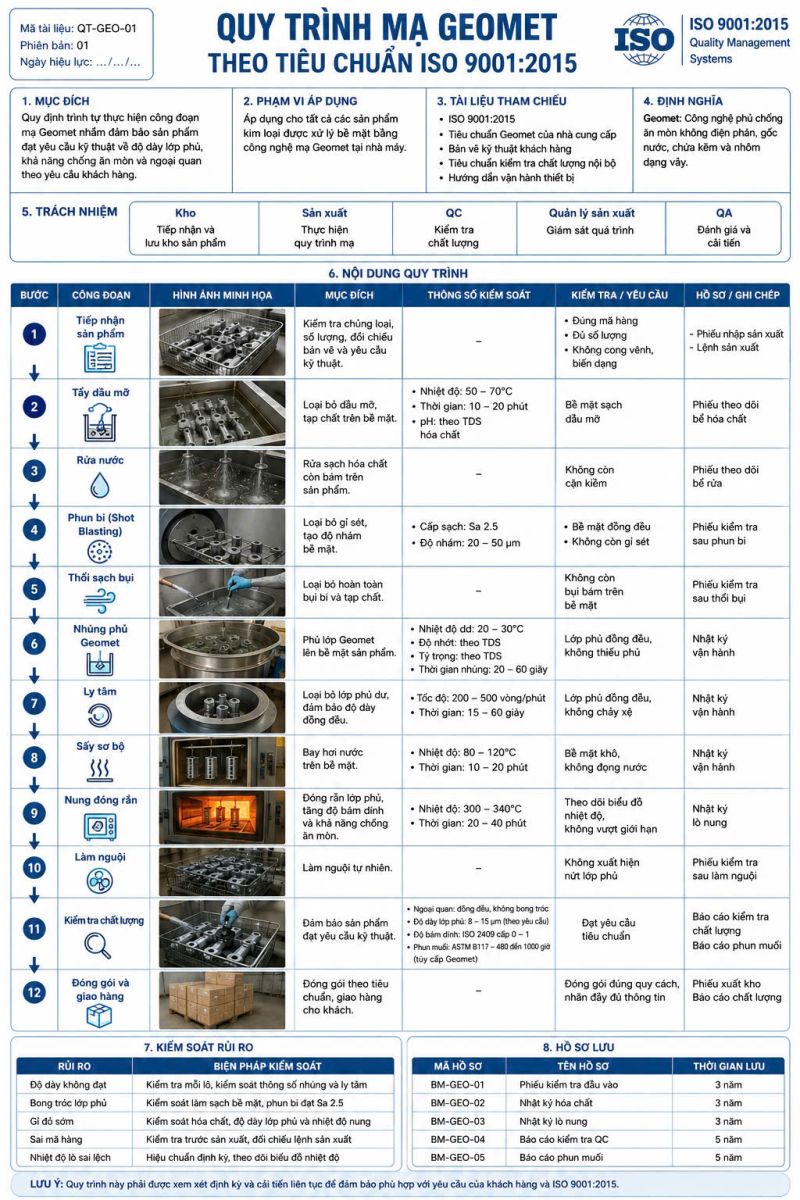
Bước 6: Nhúng Phủ Geomet
Đây là công đoạn quan trọng nhất của toàn bộ quy trình.
Sản phẩm được nhúng vào dung dịch Geomet để tạo lớp phủ bảo vệ.
Thông số kiểm soát:
- Nhiệt độ dung dịch: 20 – 30°C
- Độ nhớt: Theo TDS
- Tỷ trọng: Theo TDS
- Thời gian nhúng: 20 – 60 giây
Yêu cầu:
- Lớp phủ đồng đều.
- Không thiếu phủ.
- Không xuất hiện bọt khí.
Bước 7: Ly Tâm
Sau khi nhúng phủ, sản phẩm được đưa vào máy ly tâm.
Mục đích:
- Loại bỏ lớp phủ dư.
- Đảm bảo độ dày đồng đều.
- Hạn chế hiện tượng chảy xệ.
Thông số:
- Tốc độ: 200 – 500 vòng/phút
- Thời gian: 15 – 60 giây
Bước 8: Sấy Sơ Bộ
Sản phẩm được đưa vào buồng sấy nhằm loại bỏ hơi nước và dung môi.
Thông số:
- Nhiệt độ: 80 – 120°C
- Thời gian: 10 – 20 phút
Yêu cầu:
- Bề mặt khô hoàn toàn.
- Không còn nước đọng.
Bước 9: Nung Đóng Rắn
Công đoạn nung giúp hoàn thiện cấu trúc lớp phủ Geomet.
Thông số:
- Nhiệt độ: 300 – 340°C
- Thời gian: 20 – 40 phút
Lợi ích:
- Tăng độ bám dính.
- Tăng độ cứng lớp phủ.
- Tăng khả năng chống ăn mòn.
Bước 10: Làm Nguội
Sản phẩm được làm nguội tự nhiên.
Yêu cầu:
- Không nứt lớp phủ.
- Không cong vênh.
- Không biến dạng.
Bước 11: Kiểm Tra Chất Lượng
Sau khi hoàn tất quy trình phủ Geomet, bộ phận QC tiến hành kiểm tra.
Kiểm Tra Ngoại Quan
- Màu sắc đồng đều.
- Không bong tróc.
- Không khuyết tật.
Kiểm Tra Độ Dày Lớp Phủ
Độ dày tiêu chuẩn:
Kiểm Tra Độ Bám Dính
Theo tiêu chuẩn ISO 2409:
Kiểm Tra Phun Muối
Theo tiêu chuẩn ASTM B117:
- Chống ăn mòn từ 480 đến 1000 giờ tùy cấp Geomet.
Bước 12: Đóng Gói Và Giao Hàng
Sau khi đạt yêu cầu chất lượng, sản phẩm được đóng gói theo quy chuẩn.
Mục tiêu:
- Tránh va đập.
- Tránh trầy xước.
- Đảm bảo truy xuất nguồn gốc.
Tại Sao Nhiều Doanh Nghiệp Lựa Chọn Mạ Geomet?
Hiện nay, công nghệ Geomet được ứng dụng rộng rãi trong nhiều lĩnh vực như:
- Công nghiệp ô tô.
- Công nghiệp xe máy.
- Cơ khí chế tạo.
- Năng lượng mặt trời.
- Thiết bị điện.
- Kết cấu thép.
Nguyên nhân là nhờ khả năng chống ăn mòn vượt trội so với các phương pháp xử lý bề mặt truyền thống.
Một lớp phủ Geomet đạt chuẩn có thể chịu được hàng trăm đến hàng nghìn giờ thử nghiệm phun muối mà không xuất hiện gỉ đỏ.
Kiểm Soát Rủi Ro Trong Quá Trình Mạ Geomet
Một số lỗi phổ biến gồm:
Độ Dày Không Đạt
Nguyên nhân:
- Thời gian nhúng không ổn định.
- Ly tâm không đúng tốc độ.
Bong Tróc Lớp Phủ
Nguyên nhân:
- Bề mặt chưa sạch.
- Phun bi không đạt Sa 2.5.
Gỉ Đỏ Sau Kiểm Tra Muối
Nguyên nhân:
- Độ dày lớp phủ không đủ.
- Nhiệt độ nung không đạt.
Sai Mã Hàng
Nguyên nhân:
- Kiểm tra đầu vào chưa chặt chẽ.
Để hạn chế các rủi ro trên, doanh nghiệp cần áp dụng hệ thống kiểm soát chất lượng ISO 9001:2015 một cách nghiêm ngặt.
Kết Luận
Quy trình mạ Geomet theo tiêu chuẩn ISO 9001:2015 là giải pháp tối ưu giúp nâng cao khả năng chống ăn mòn cho các sản phẩm cơ khí và công nghiệp. Với 12 công đoạn được kiểm soát chặt chẽ từ xử lý bề mặt đến kiểm tra chất lượng cuối cùng, công nghệ Geomet mang lại lớp phủ bền vững, thân thiện môi trường và đáp ứng các yêu cầu kỹ thuật khắt khe của thị trường hiện đại.
Đối với các doanh nghiệp cơ khí, ô tô và công nghiệp phụ trợ, đầu tư vào quy trình mạ Geomet đạt chuẩn không chỉ nâng cao chất lượng sản phẩm mà còn góp phần gia tăng năng lực cạnh tranh và uy tín thương hiệu trên thị trường.


 hoangkhanhltd.co1305@gmail.com