Trong ngành cơ khí chế tạo, xây dựng hạ tầng và liên kết công nghiệp, bulong là chi tiết đóng vai trò "xương sống" kết nối các kết cấu thép, máy móc hạng nặng vững chắc. Để đáp ứng các yêu cầu chịu tải trọng cực lớn trong điều kiện làm việc khắc nghiệt, phương pháp dập nóng (Hot Forging) được xem là giải pháp công nghệ tối ưu hàng đầu hiện nay đối với các dòng bulong có kích thước lớn và cấp bền cao (như 8.8, 10.9, 12.9).
Quy trình dập nóng tận dụng tính dẻo tuyệt vời của kim loại khi được nung nóng lên đến nhiệt độ giới hạn tái kết tinh. Nhờ lực ép lòng khuôn, cấu trúc mạng tinh thể của phôi thép được sắp xếp lại liên tục, loại bỏ hoàn toàn các khuyết tật rỗng bên trong, giúp cải thiện đáng kể độ bền kéo, độ dai va đập và khả năng chống mỏi của thành phẩm.
Dưới đây là phân tích chuyên sâu sơ đồ 12 bước trong quy trình sản xuất bulong dập nóng đạt chuẩn ISO nghiêm ngặt, giúp doanh nghiệp kiểm soát chất lượng đầu ra toàn diện.
Chất lượng đầu ra của một viên bulong dập nóng phụ thuộc trực tiếp vào tính đồng nhất của vật liệu đầu vào. Tại bước này, các loại thép thanh cuộn hoặc thép tròn chế tạo (như carbon thấp, carbon trung bình hoặc thép hợp kim) được tiếp nhận vào kho. Các kỹ sư sẽ tiến hành:
Kiểm tra mác thép (Check material grade): Định danh chính xác chủng loại thép để đảm bảo đáp ứng đúng yêu cầu của đơn đặt hàng (ví dụ: CT3, SS400, C45, 40Cr, SCM440...).
Đường kính (Diameter check): Đo đạc dung sai kích thước hình học ngoại quan bằng thước kẹp kỹ thuật số.
Chứng chỉ vật liệu (MTC - Material Certificate): Rà soát và đối chiếu tài liệu kiểm nghiệm từ nhà máy luyện kim cung cấp nhằm xác thực tính pháp lý và nguồn gốc lô hàng.
Tình trạng bề mặt (Surface condition): Đánh giá bằng mắt thường để đảm bảo thanh thép không bị rỗ rỉ sâu, nứt vỡ dọc hoặc lẫn tạp chất cơ học nghiêm trọng.
Sau khi tiếp nhận cảm quan, các mẫu phôi sẽ được đưa vào phòng thí nghiệm để tiến hành kiểm nghiệm phá hủy và phi phá hủy bài bản, bảo đảm tính khắt khe của hệ thống chất lượng ISO.
Kiểm tra kích thước (Dimension check): Đo lường chi tiết đường kính biên dạng và độ thẳng của thanh phôi.
Kiểm tra cơ tính (Mechanical properties): Tiến hành thử nghiệm kéo, thử nghiệm độ uốn để xác định giới hạn bền (Tensile strength) và giới hạn chảy trước khi đưa vào dây chuyền.
Kiểm tra thành phần hóa học (Chemical composition): Sử dụng phương pháp quang phổ phát xạ (Spectrometry) nhằm phân tích tỷ lệ phần trăm các nguyên tố hóa học cốt lõi như C, Mn, Si, P, S, Cr... để chắc chắn vật liệu đạt đúng thông số kỹ thuật.
Lưu hồ sơ ISO (Record keeping): Toàn bộ dữ liệu kiểm nghiệm được số hóa và ghi chép vào hệ thống nhật ký vận hành để phục vụ cho việc truy xuất nguồn gốc (Traceability) sau này.
Thanh thép dài sau khi đạt chuẩn sẽ được chuyển qua máy cắt chuyên dụng để phân tách thành các đoạn phôi ngắn có kích thước tính toán chính xác nhằm hình thành một thân bulong cụ thể.
Cắt theo chiều dài yêu cầu (Cut to required length): Thiết lập thông số cắt tự động dựa theo chiều dài danh nghĩa của bulong cộng thêm lượng dư gia công dập đầu và cổ bulong.
Sai số $\pm$0.5 mm (Tolerance $\pm$0.5 mm): Dung sai chiều dài phôi cắt bắt buộc phải nằm trong giới hạn cực ngặt này nhằm tránh hao hụt hoặc dư thừa vật liệu quá mức khi dập.
Mặt cắt không nứt (No crack on cut surface): Đảm bảo lưỡi cắt sắc bén, vết cắt phẳng nhẵn, không bị xơ xước hay nứt nẻ chân chim.
Kiểm tra đầu ca và định kỳ (Check at start & periodically): Công nhân kỹ thuật tiến hành đo lường xác suất các phôi cắt sau mỗi khoảng thời gian cố định để đảm bảo máy cắt hoạt động ổn định.
Đây là bước bản lề của công nghệ dập nóng. Đoạn phôi vừa cắt được đưa vào hệ thống lò nung để kích hoạt trạng thái dẻo hóa tối đa của kim loại.
Lò điện / Lò cảm ứng (Electric furnace / Induction): Sử dụng dòng điện cao tần hoặc đầu đốt điện để gia nhiệt nhanh, khuếch tán nhiệt lượng đều từ lõi ra vỏ phôi.
Gia nhiệt đồng đều (Uniform heating): Nhiệt độ nung được kiểm soát chặt chẽ trong dải 900°C đến 1150°C tùy thuộc vào hàm lượng carbon của mác thép. Nếu nhiệt độ quá thấp, lực dập sẽ rất lớn gây hại khuôn; nếu quá cao sẽ làm biến tính thép.
Không cháy thép (No burn or oxidation): Hạn chế tối đa thời gian lưu phôi trong lò nhằm ngăn ngừa hiện tượng oxy hóa bề mặt (tạo vảy cacbon lớp ngoài) và hiện tượng cháy thép (làm hỏng biên hạt tinh thể).
Ghi nhật ký nhiệt độ lò (Furnace temp. recording): Hệ thống cảm biến hồng ngoại tự động giám sát và lưu trữ biểu đồ nhiệt theo thời gian thực.
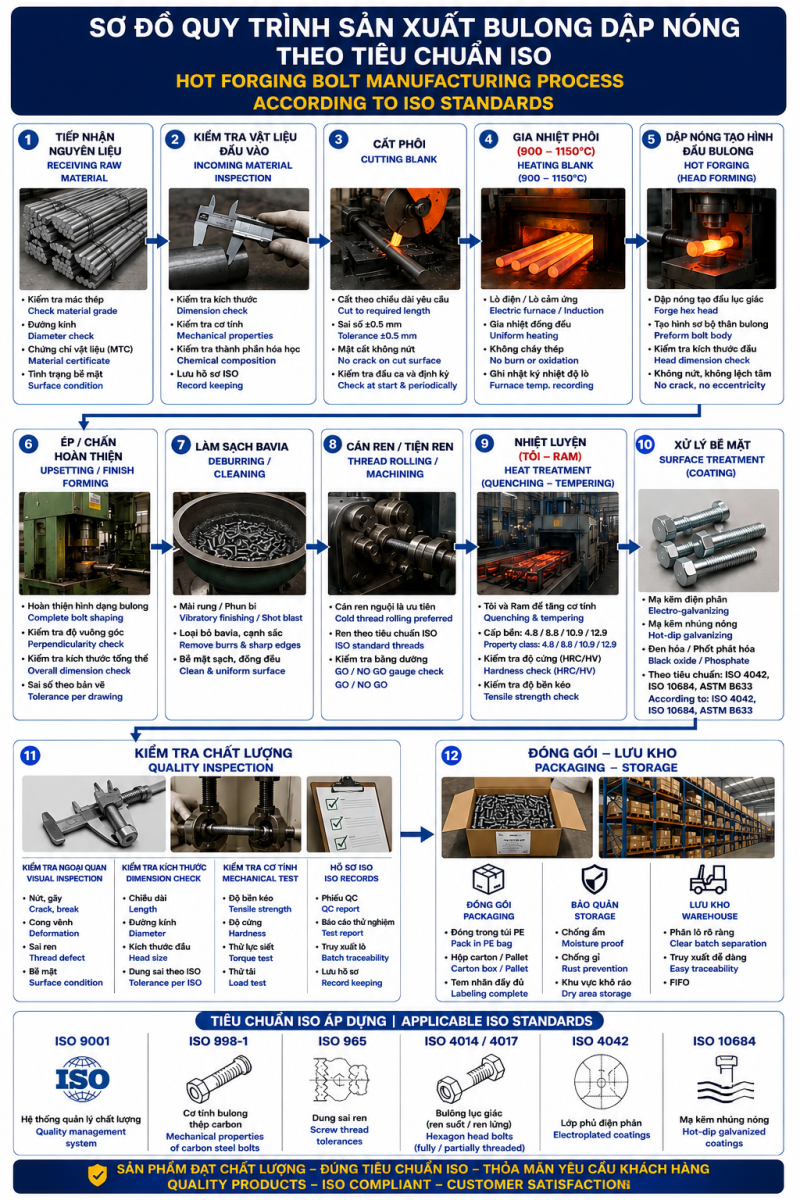
Ngay sau khi ra khỏi lò nung, phôi đỏ rực được chuyển tức thì sang máy dập thủy lực hoặc máy dập trục khuỷu công suất lớn được gá sẵn khuôn mẫu.
Dập nóng tạo đầu lục giác (Forge hex head): Chày dập với lực hàng trăm tấn ép chặt đầu phôi vào lòng khuôn để tạo hình đầu lục giác (hoặc các biên dạng đầu đặc thù khác như đầu nấm, đầu chìm) theo đúng thiết kế bản vẽ kỹ thuật.
Tạo hình sơ bộ thân bulong (Preform bolt body): Định hình phần cổ và phần thân trần của bulong giúp chuyển tiếp mượt mà về mặt chịu lực.
Kiểm tra kích thước đầu (Head dimension check): Đo độ dày đầu dập, khoảng cách giữa các cạnh đối diện của hình lục giác.
Không nứt, không lệch tâm (No crack, no eccentricity): Yêu cầu nghiêm ngặt là tâm đầu bulong và tâm thân phải hoàn toàn trùng nhau, không có vết nứt do ứng suất co ngót đột ngột.
Quá trình định hình tinh sau khi dập thô nhằm mục đích tinh chỉnh lại biên dạng hình học ngoại quan, đảm bảo tính thẩm mỹ và độ chính xác khắt khe trước khi gia công ren.
Hoàn thiện hình dạng bulong (Complete bolt shaping): Loại bỏ các góc cạnh méo mó, định hình rõ ràng phần mặt đáy đầu bulong nơi tiếp xúc với vòng đệm.
Kiểm tra độ vuông góc (Perpendicularity check): Đảm bảo mặt dưới của đầu lục giác hoàn toàn vuông góc với trục của thân bulong để phân bổ đều lực ép khi siết.
Kiểm tra kích thước tổng thể (Overall dimension check): Đo đạc lại toàn bộ chiều dài thân, chiều dài ren tương lai để loại bỏ sản phẩm lỗi kích thước.
Sai số theo bản vẽ (Tolerance per drawing): Cam kết mọi kích thước nằm trong vùng dung sai cho phép của tiêu chuẩn ISO kỹ thuật.
Sau khi dập nóng, tại các vị trí tiếp giáp giữa các nửa khuôn thường xuất hiện những phần kim loại thừa mỏng gọi là bavia hoặc ba-via vảy nhiệt bám cứng.
Mài rung / Phun bi (Vibratory finishing / Shot blast): Sản phẩm được đưa vào máy xóc rung chứa các hạt đá mài chuyên dụng hoặc máy phun bi thép áp lực cao để đánh bật các lớp vảy oxit nhiệt và bavia cứng bám trên bề mặt.
Loại bỏ bavia, cạnh sắc (Remove burrs & sharp edges): Đảm bảo sản phẩm nhẵn mịn, an toàn cho người thao tác thi công và không làm kẹt luồng ren sau này.
Bề mặt sạch, đồng đều (Clean & uniform surface): Tạo lớp nền bề mặt cơ học lý tưởng cho các bước gia công cơ khí tiếp theo và xử lý hóa chất bề mặt.
Đây là khâu tạo ra chức năng truyền động và liên kết cho bulong. Tùy thuộc vào cấp bền và độ chính xác, phương pháp cán ren nguội luôn được ưu tiên lựa chọn hàng đầu.
Cán ren nguội là ưu tiên (Cold thread rolling preferred): Bulong được ép giữa hai quả lô cán hoặc thanh bàn cán ren phẳng. Sức ép cơ học cực lớn làm biến dạng nguội bề mặt để tạo ren, giúp thớ kim loại của ren liên tục không bị cắt đứt như phương pháp tiện, từ đó làm tăng độ bền mỏi của ren lên gấp nhiều lần.
Ren theo tiêu chuẩn ISO (ISO standard threads): Thiết lập bước ren và biên dạng răng theo đúng chuẩn ISO hệ mét (ví dụ: ISO 965).
Kiểm tra bằng dưỡng GO / NO GO (GO / NO GO gauge check): Sử dụng vòng ren chuẩn (Thread Ring Gauge) để thử nghiệm trực tiếp. Đầu GO phải vặn vào mượt mà, đầu NO GO không được phép đi vào quá hai vòng ren.
Công đoạn quyết định tối hậu đến cơ tính và cấp bền (Property Class) cao cấp của dòng sản phẩm bulong dập nóng như 8.8, 10.9 hay 12.9.
Tôi và Ram để tăng cơ tính (Quenching & tempering): Bulong được nung lên nhiệt độ austenit hóa rồi làm nguội nhanh trong dầu hoặc môi trường polymer (Tôi - Quenching) nhằm đạt cấu trúc mactenxit có độ cứng rất cao nhưng giòn. Sau đó, lập tức được nung lại ở nhiệt độ thấp hơn (Ram - Tempering) để giải tỏa ứng suất bên trong, cân bằng lại độ cứng và độ dai va đập.
Cấp bền đạt chuẩn: Đảm bảo đạt chính xác các thông số kỹ thuật khắt khe của các cấp bền công nghiệp nặng phổ biến như 4.8, 8.8, 10.9, 12.9 theo tiêu chuẩn ISO 898-1.
Kiểm tra độ cứng (HRC/HV): Đo thực tế bằng máy đo độ cứng Rockwell (HRC) hoặc Vickers (HV) trên các điểm chỉ định tại mặt cắt bulong.
Kiểm tra độ bền kéo (Tensile strength check): Thử nghiệm phá hủy kéo đứt trên máy kéo vạn năng để xác định tải trọng phá hủy thực tế.
Để bảo vệ lõi thép khỏi các tác nhân ăn mòn hóa học ngoài môi trường tự nhiên, bulong được khoác lên các lớp phủ bảo vệ chuyên dụng.
Mạ kẽm điện phân (Electro-galvanizing): Lớp phủ mỏng, bóng đẹp, dung sai kích thước nhỏ, phù hợp môi trường trong nhà.
Mạ kẽm nhúng nóng (Hot-dip galvanizing): Lớp kẽm dày, bám dính cực mạnh, khả năng chống ăn mòn xuất sắc trong môi trường muối biển hoặc ngoài trời, áp dụng theo chuẩn ISO 10684.
Đen hóa / Phốt phát hóa (Black oxide / Phosphate): Tạo lớp màng oxit sắt đen giúp giữ dầu bôi trơn và chống gỉ ngắn hạn cho các chi tiết máy làm việc trong môi trường ngập dầu.
Tiêu chuẩn áp dụng quốc tế: Toàn bộ quá trình mạ tuân thủ nghiêm ngặt theo ISO 4042, ISO 10684, hoặc ASTM B633.
Trước khi xuất xưởng, bộ phận kiểm soát chất lượng (QA/QC) độc lập sẽ tiến hành lấy mẫu kiểm tra xác suất toàn bộ lô hàng theo bộ tiêu chuẩn AQL nghiêm ngặt.
| Hạng mục kiểm tra | Thông số chi tiết cần đạt | Tiêu chí chấp nhận (ISO) |
| Kiểm tra ngoại quan (Visual Inspection) | Nứt gãy, cong vênh, sai lệch ren, lỗi bề mặt, biến dạng. | Bề mặt hoàn hảo, không có khuyết tật cơ học nhìn thấy bằng mắt thường. |
| Kiểm tra kích thước (Dimension Check) | Chiều dài tổng, đường kính thân, kích thước đầu dập, dung sai ren. | Nằm trong vùng dung sai kỹ thuật cho phép của ISO 4014 / ISO 4017. |
| Kiểm tra cơ tính (Mechanical Test) | Độ bền kéo (Tensile strength), độ cứng (Hardness), thử lực siết (Torque test), thử tải (Load test). | Đạt hoặc vượt thông số tối thiểu quy định tại tiêu chuẩn ISO 898-1. |
| Hồ sơ ISO (ISO Records) | Phiếu QC (QC report), báo cáo thử nghiệm (Test report), số lô truy xuất (Batch traceability), nhật ký sản xuất. | Đầy đủ chữ ký phê duyệt, lưu trữ hệ thống thông suốt, dễ dàng truy xuất ngược. |
Sản phẩm hoàn thiện đạt 100% tiêu chí chất lượng sẽ được chuyển sang dây chuyền bảo quản đóng gói tự động hóa.
Đóng gói (Packaging): Bulong được bọc trong túi PE chống ẩm trước khi xếp gọn vào thùng carton cứng xếp trên các pallet gỗ đạt tiêu chuẩn xuất khẩu. Nhãn mác hàng hóa ghi rõ mã sản phẩm, kích thước, cấp bền và mã số lô sản xuất.
Bảo quản (Storage): Hệ thống kho bãi khô ráo, thoáng mát, có mái che che chắn tuyệt đối mưa nắng. Thực hiện bôi dầu chống gỉ chuyên dụng bảo vệ lớp mạ bề mặt bền vững.
Lưu kho (Warehouse): Phân lô rõ ràng theo từng chủng loại, mác thép và ứng dụng nguyên tắc quản lý kho FIFO (First In, First Out - Vào trước, Xuất trước) để đảm bảo tính luân chuyển hàng hóa khoa học và hạn chế tồn kho quá hạn.
Để một nhà máy sản xuất bulong dập nóng tự tin cung ứng sản phẩm vào các dự án trọng điểm toàn cầu, việc áp dụng đồng bộ các tiêu chuẩn ISO quốc tế là điều bắt buộc. Dưới đây là hệ thống các tiêu chuẩn ISO cốt lõi được thể hiện minh bạch trong quy trình công nghệ:
ISO 9001 (Hệ thống quản lý chất lượng): Tiêu chuẩn nền tảng chuẩn hóa mọi quy trình tác nghiệp, phân định rõ trách nhiệm của từng bộ phận từ mua hàng, sản xuất, kiểm soát chất lượng đến dịch vụ khách hàng.
ISO 898-1 (Cơ tính của bulong thép carbon): Quy định chi tiết các đặc tính cơ học, điều kiện thử nghiệm kéo, thử độ cứng và các giới hạn phá hủy của bulong, vít, thanh ren làm bằng thép carbon và thép hợp kim.
ISO 965 (Dung sai ren vít hệ mét): Định nghĩa các dải dung sai lắp ghép lắp ghép cho đường kính đỉnh ren, đường kính chân ren và bước răng, đảm bảo tính lắp lẫn tuyệt đối giữa bulong và đai ốc trên toàn thế giới.
ISO 4014 / ISO 4017 (Bulong đầu lục giác): Tiêu chuẩn quy định cụ thể về kích thước hình học chuẩn mực của bulong lục giác thân trần (ISO 4014) và bulong lục giác ren suốt (ISO 4017).
ISO 4042 (Lớp phủ mạ điện phân): Quy định về độ dày lớp mạ kẽm điện phân, các bước xử lý khử giòn hydro sau khi mạ đối với các dòng bulong cường độ cao.
ISO 10684 (Lớp phủ mạ kẽm nhúng nóng): Tiêu chuẩn dành riêng cho quy trình nhúng nóng bulong trong bể kẽm nóng chảy ở nhiệt độ cao, kiểm soát độ dày lớp mạ đạt từ 40-50 micromet trở lên nhằm tối ưu khả năng kháng thời tiết khắc nghiệt.
Quy trình sản xuất bulong dập nóng theo tiêu chuẩn ISO là một chuỗi mắt xích liên tục, đòi hỏi sự phối hợp nhịp nhàng giữa hệ thống máy móc hiện đại và tư duy kiểm soát chất lượng nghiêm túc từ đội ngũ kỹ sư. Việc tuân thủ tuyệt đối 12 bước công nghệ trên không chỉ giúp doanh nghiệp tối ưu chi phí sản xuất, giảm thiểu tỷ lệ phế phẩm mà quan trọng nhất là mang đến những sản phẩm vật tư liên kết đạt chất lượng đỉnh cao, thỏa mãn hoàn hảo mọi yêu cầu khắt khe của khách hàng và đảm bảo an toàn tuyệt đối cho các công trình bền vững theo thời gian.
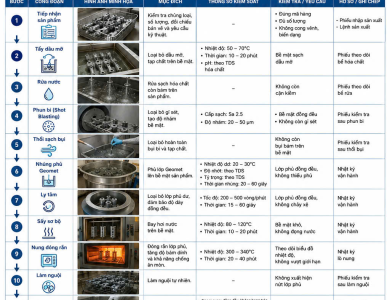
Quy trình mạ Geomet là công nghệ phủ vảy kẽm/nhôm vô cơ không chứa Crom độc hại. Khi tích hợp cùng hệ thống quản lý chất lượng ISO 9001:2015, quy trình này đảm bảo độ kiểm soát chặt chẽ từ nguyên liệu đầu vào đến thành phẩm, mang lại giải pháp chống gỉ sét ưu việt cho ngành cơ khí
Từ khóa sử dụng:
Từ khóa sử dụng:
Từ khóa sử dụng:
Từ khóa sử dụng:
Từ khóa sử dụng:
Từ khóa sử dụng:



 hoangkhanhltd.co1305@gmail.com